Proses Casting Die
Langkah Proses
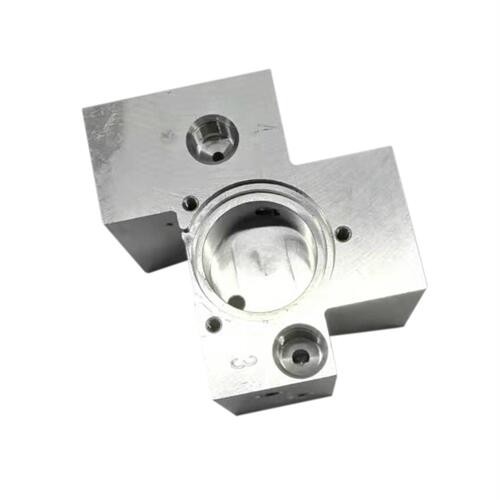
Proses tuangan acuan bermula dengan menyediakan acuan keluli, yang dipanggil acuan. Pekerja memanaskan logam sehingga ia menjadi cair. Mereka menggunakan mesin tuangan acuan bertekanan tinggi untuk menyuntik logam cair ke dalam acuan pada tekanan yang sangat tinggi. Suntikan tekanan tinggi ini memaksa logam untuk mengisi setiap bahagian acuan, walaupun di kawasan yang mempunyai reka bentuk yang kompleks. Logam menyejuk dan mengeras dengan cepat di dalam acuan. Selepas menyejuk, mesin membuka acuan dan mengeluarkan bahagian yang telah siap. Pekerja kemudian memotong sebarang bahan tambahan daripada bahagian tersebut.
Tuangan acuan bertekanan tinggi membolehkan pengeluar mencipta bahagian dengan masa kitaran yang pantas. Ini bermakna mereka boleh membuat banyak bahagian dalam tempoh yang singkat. Proses ini menyokong pengeluaran besar-besaran dan pengeluaran dalam jumlah yang tinggi. Syarikat menggunakan tuangan acuan bertekanan tinggi apabila mereka memerlukan kadar pengeluaran yang tinggi dan tahap ketepatan yang tinggi. Proses tuangan acuan menghasilkan bahagian dengan toleransi yang ketat dan ketepatan dimensi yang tinggi.
Ketepatan dan Kebolehulangan
Tuangan acuan bertekanan tinggi menonjol kerana ketepatan dan kebolehulangannya. Proses ini menggunakan acuan keluli yang kuat yang tidak berubah bentuk semasa pengeluaran. Ini bermakna setiap bahagian keluar hampir sama. Pengilang boleh mencapai tahap ketepatan dan ketepatan dimensi yang tinggi dengan kaedah ini. Tuangan acuan bertekanan tinggi juga menyokong pengeluaran besar-besaran kerana ia boleh membuat beribu-ribu atau berjuta-juta bahagian yang sama.
Bahagian yang dibuat dengan tuangan acuan bertekanan tinggi selalunya mempunyai ketepatan dimensi yang tinggi. Ini mengurangkan keperluan untuk pemesinan atau kemasan tambahan. Proses ini juga membantu syarikat menjimatkan masa dan wang. Apabila jurutera memerlukan bahagian dengan toleransi yang ketat, mereka sering memilih tuangan acuan bertekanan tinggi.
Die Casting lwn Sand Casting
Tuangan acuan dan tuangan pasir kedua-duanya menghasilkan bahagian logam, tetapi ia menggunakan kaedah yang berbeza. Tuangan acuan menggunakan acuan keluli dan tekanan tinggi untuk membentuk logam cair. Tuangan pasir menggunakan acuan pasir dan tekanan yang lebih rendah. Tuangan acuan tekanan tinggi menghasilkan bahagian dengan permukaan yang lebih licin dan bentuk yang lebih tepat. Tuangan pasir berfungsi dengan baik untuk bahagian yang lebih besar atau pengeluaran kecil.
Jadual di bawah membandingkan ciri-ciri utama tuangan acuan dan tuangan pasir:
| Ciri |
Die Casting |
Pasir Casting |
| Bahan acuan |
Dadu Keluli |
Sand |
| Tekanan |
Tekanan tinggi |
Tekanan rendah |
| kemasan permukaan |
Licin |
Kasar |
| Ketepatan Dimensi |
Tinggi |
Sederhana |
| Volume Pengeluaran |
Pengeluaran besar-besaran |
Kelantangan Rendah hingga Sederhana |
| Kitaran masa |
Masa Kitaran Pantas |
Memperlahankan |
Tuangan acuan paling sesuai untuk pengeluaran besar-besaran bahagian kecil hingga sederhana dengan bentuk kompleks. Tuangan pasir sesuai untuk bahagian yang lebih besar atau apabila hanya beberapa bahagian diperlukan. Tuangan acuan tekanan tinggi memberikan pengeluar keupayaan untuk menghasilkan bahagian dengan ketepatan dimensi dan kebolehulangan yang tinggi.
Jenis-jenis Die Casting
Pemutus Die Hot Chamber
Tuangan acuan kebuk panas menggunakan mesin di mana sistem suntikan terletak di dalam logam cair. Kaedah ini berfungsi paling baik untuk logam dengan takat lebur yang rendah, seperti zink, magnesium dan plumbum. Proses ini membolehkan masa kitaran yang cepat kerana mesin boleh menyuntik logam dengan cepat ke dalam acuan. Pengilang sering memilih tuangan acuan kebuk panas untuk bahagian kecil yang memerlukan kadar pengeluaran yang tinggi. Mereka menggunakan kaedah ini untuk membuat barang seperti komponen elektrik, mainan dan bahagian automotif kecil.
Pemutus Dewan Sejuk
Tuangan acuan kebuk sejuk menggunakan pendekatan yang berbeza. Sistem suntikan kekal berasingan daripada logam cair. Pekerja menuangkan logam cair ke dalam kebuk sebelum mesin menyuntiknya ke dalam acuan. Kaedah ini berfungsi dengan baik untuk logam dengan takat lebur yang lebih tinggi, seperti aloi aluminium dan kuprum. Tuangan acuan kebuk sejuk menghasilkan bahagian yang kuat dengan kemasan permukaan yang baik. Pengilang menggunakan proses ini untuk bahagian yang lebih besar, seperti blok enjin dan komponen struktur.
Tekanan Tinggi vs. Tekanan Rendah
Tuangan acuan boleh menggunakan sama ada tuangan acuan bertekanan tinggi atau bertekanan rendah. Tuangan acuan bertekanan tinggi memaksa logam cair ke dalam acuan pada kelajuan yang sangat tinggi. Kaedah ini menghasilkan bahagian dengan perincian yang sangat baik dan permukaan yang licin. Ia berfungsi dengan baik untuk pengeluaran besar-besaran bahagian bersaiz kecil hingga sederhana.
Tuangan acuan bertekanan rendah menggunakan tekanan yang lebih rendah untuk menggerakkan logam cair ke dalam acuan. Proses ini mengisi acuan dengan lebih perlahan, yang membantu mengurangkan poket udara dan meningkatkan kualiti logam. Tuangan acuan bertekanan rendah berfungsi paling baik untuk bahagian yang lebih besar dan bahagian yang memerlukan sifat mekanikal yang kuat. Banyak pengeluar menggunakan tuangan acuan bertekanan rendah untuk membuat roda, bahagian automotif dan komponen struktur. Tuangan acuan bertekanan rendah juga membolehkan kawalan yang lebih baik ke atas proses pengisian. Jurutera sering memilih tuangan acuan bertekanan rendah apabila mereka memerlukan bahagian berkualiti tinggi dengan kecacatan yang lebih sedikit.
| Jenis |
Logam Biasa |
terbaik Untuk |
| Pemutus Die Hot Chamber |
Zink, Magnesium, Plumbum |
Bahagian kecil dan bervolum tinggi |
| Pemutus Dewan Sejuk |
Aluminium, Tembaga |
Bahagian yang besar dan kuat |
| Tuangan Die Tekanan Rendah |
Aluminium, Magnesium |
Komponen yang besar dan berkualiti tinggi |
Bahan & Pemutus Acuan Aluminium
Aloi Biasa (Aluminium, Zink)
Tuangan acuan aluminium menonjol sebagai pilihan utama bagi kebanyakan pengeluar. Aluminium menawarkan keseimbangan kekuatan, berat dan rintangan kakisan yang baik. Ini menjadikannya sesuai untuk industri automotif, aeroangkasa dan elektronik. Aloi aluminium, seperti A380 dan A383, memberikan kekuatan tinggi dan kemasan permukaan yang sangat baik. Aloi ini membantu menghasilkan tuangan berkualiti tinggi yang memenuhi piawaian industri yang ketat.
Tuangan acuan zink juga memainkan peranan penting dalam pembuatan. Aloi zink, seperti Zamak 3 dan Zamak 5, membolehkan dinding nipis dan ciri-ciri terperinci. Bahagian zink sering menunjukkan bahagian logam berketepatan tinggi dengan permukaan licin. Zink berfungsi dengan baik untuk komponen kecil, penyambung dan gear. Tuangan acuan magnesium adalah pilihan lain untuk bahagian ringan. Aloi magnesium menawarkan ketumpatan rendah dan sifat mekanikal yang baik.
Faktor Pemilihan Bahan
Jurutera mempertimbangkan beberapa faktor apabila memilih bahan untuk tuangan acuan. Mereka melihat takat lebur, kekuatan dan kos setiap aloi. Aluminium sesuai untuk bahagian yang perlu kuat tetapi ringan. Zink paling sesuai untuk bentuk kecil dan kompleks yang memerlukan toleransi yang ketat. Magnesium berfungsi untuk bahagian yang perlu ringan dan kuat.
Acuan berkualiti tinggi memastikan bahagian akhir memenuhi keperluan reka bentuk. Acuan mesti tahan penggunaan berulang dan suhu tinggi. Kemasan permukaan tuangan bergantung pada kedua-dua aloi dan kualiti acuan. Jurutera juga memikirkan bagaimana bahan akan berfungsi dalam produk akhir. Mereka memeriksa rintangan kakisan, kekonduksian elektrik dan sifat terma.
Berikut adalah beberapa faktor utama untuk pemilihan bahan:
- Kekuatan dan ketahanan
- Keperluan berat badan
- rintangan kakisan
- Kos dan ketersediaan
- Keupayaan untuk menghasilkan kemasan permukaan yang cemerlang
Sifat Bahan
Aloi yang berbeza menawarkan sifat unik. Aloi aluminium memberikan gabungan kekuatan, ringan dan rintangan terhadap karat. Aloi zink membolehkan penuangan bahagian kecil yang terperinci dengan mudah. Aloi magnesium memberikan berat terendah antara logam tuangan acuan biasa.
Jadual di bawah membandingkan sifat-sifat utama aloi aluminium, zink dan magnesium:
| Hartanah |
Aluminium alloys |
Aloi Zink |
Aloi Magnesium |
| Ketumpatan |
Rendah |
sederhana |
Very Low |
| Kekuatan |
Tinggi |
Sederhana |
Sederhana |
| Rintangan kakisan |
Baik |
Baik |
Berkulit cerah |
| kemasan permukaan |
Cemerlang |
Cemerlang |
Baik |
| kos |
Sederhana |
Rendah |
Tinggi |
Pengilang memilih aloi yang paling sesuai dengan keperluan bahagian tersebut. Mereka memberi tumpuan kepada keseimbangan antara kos, prestasi dan penampilan. Bahan yang betul membantu menghasilkan tuangan berkualiti tinggi yang tahan lebih lama dan berprestasi lebih baik.
Aplikasi & Reka Bentuk Die Casting
Industri biasa
Industri automotif menggunakan tuangan acuan untuk membuat blok enjin, kotak transmisi dan roda. Syarikat elektronik bergantung pada tuangan acuan untuk perumah dan penyambung. Pengilang aeroangkasa menggunakan tuangan acuan untuk bahagian struktur yang ringan. Industri perkakas juga mendapat manfaat daripada tuangan acuan dengan menghasilkan pemegang, tombol dan penutup. Pembuat peranti perubatan memilih tuangan acuan untuk komponen yang tepat dan tahan lama.
Contoh Produk
Die casting menghasilkan pelbagai jenis bahagian dengan bentuk yang kompleks. Beberapa contoh biasa termasuk:
- Blok enjin automotif dan kotak transmisi
- Perumah telefon pintar dan komputer riba
- Penyambung dan suis elektrik
- Badan dan gear alat kuasa
- Komponen basikal
- Penutup peranti perubatan
Jadual di bawah menunjukkan aplikasi tuangan acuan tipikal dan industri berkaitannya:
| Jenis Produk |
Industri |
| Blok Enjin |
Automotif |
| Perumahan Peranti |
Sektor Elektronik |
| Perumahan Gear |
Tools Power |
| Komponen Pam |
Sektor Perindustrian |
| Kandang Perubatan |
Peralatan Perubatan |
Pertimbangan Reka Bentuk & Kos
Jurutera mesti mempertimbangkan beberapa faktor semasa mereka bentuk bahagian untuk tuangan acuan. Mereka memilih bahan yang sepadan dengan keperluan kekuatan dan berat bahagian tersebut. Bentuk yang ringkas mengurangkan kos perkakas dan mempercepatkan pengeluaran. Ketebalan dinding yang seragam membantu mencegah kecacatan. Pereka bentuk menambah sudut draf untuk memudahkan penyingkiran bahagian daripada acuan. Mereka juga mengelakkan sudut tajam untuk memanjangkan hayat acuan.
Tuangan acuan membolehkan syarikat menghasilkan bahagian dalam kuantiti yang banyak dengan kualiti yang konsisten. Pilihan reka bentuk yang teliti membantu memaksimumkan manfaat aplikasi tuangan acuan dan memastikan pengeluaran sentiasa cekap.
Kelebihan dan kekurangan
Faedah Die Casting
Tuangan acuan menawarkan banyak manfaat untuk pengeluar. Proses ini menghasilkan bahagian dengan kekuatan dan ketahanan yang tinggi. Jurutera menggunakan tuangan acuan untuk menghasilkan bentuk kompleks dengan permukaan yang licin. Kaedah ini menyokong pengeluaran besar-besaran, jadi syarikat boleh membuat beribu-ribu bahagian yang sama dengan cepat. Tuangan acuan memberikan ketepatan dimensi yang sangat baik, yang mengurangkan keperluan untuk pemesinan tambahan. Bahagian tuangan acuan aluminium dan zink tahan kakisan dan tahan lebih lama dalam persekitaran yang keras. Proses ini juga membolehkan dinding nipis dan ciri-ciri terperinci. Banyak industri bergantung pada tuangan acuan untuk kelajuan dan keberkesanan kosnya.
Kelebihan utama tuangan acuan:
- Kadar pengeluaran yang cepat
- Kualiti yang konsisten
- Kekuatan dan ketahanan yang tinggi
- Kemasan permukaan yang sangat baik
- Keupayaan untuk mencipta bentuk yang kompleks
Batasan dan Cabaran
Tuangan acuan mempunyai beberapa batasan yang perlu dipertimbangkan oleh jurutera. Kos awal untuk membuat acuan keluli adalah tinggi. Perubahan reka bentuk kecil mungkin memerlukan peralatan baharu, yang meningkatkan perbelanjaan. Tuangan acuan berfungsi paling baik untuk logam bukan ferus seperti aluminium dan zink. Proses ini tidak sesuai dengan bahagian besi atau keluli. Bahagian yang besar mungkin sukar dihasilkan dengan tuangan acuan kerana had saiz mesin. Keliangan boleh berlaku jika udara terperangkap dalam logam cair, yang menjejaskan ketahanan. Sesetengah bahagian mungkin memerlukan kemasan tambahan untuk menghilangkan tepi tajam atau meningkatkan penampilan.
| Mencabar |
Kesan kepada Pengeluaran |
| Kos perkakas yang tinggi |
Meningkatkan kos permulaan |
| Bahan terhad |
Mengehadkan pilihan bahagian |
| Keliangan |
Mengurangkan ketahanan |
| Sekatan saiz |
Hadkan dimensi bahagian |
Mengapa Memilih Long Hung sebagai Fabrikasi Anda?
Long Hung membekalkan bahagian logam tuangan acuan berkualiti tinggi dengan tumpuan kepada kos yang berpatutan dan penghantaran yang stabil. Perkhidmatan pembuatan meliputi perkakasan, tuangan acuan, pemesinan CNC dan kemasan permukaan. Pengeluaran mengikuti lukisan dan spesifikasi teknikal yang disahkan. Setiap peringkat proses dikawal rapi untuk mengekalkan ketepatan dimensi dan konsistensi bahagian. Komunikasi yang jelas dikekalkan dari sebut harga hingga penghantaran. Pendekatan ini menyokong masa tunggu yang boleh diramal, kualiti yang konsisten dan pelaksanaan yang boleh dipercayai untuk perkhidmatan tuangan acuan tersuai.