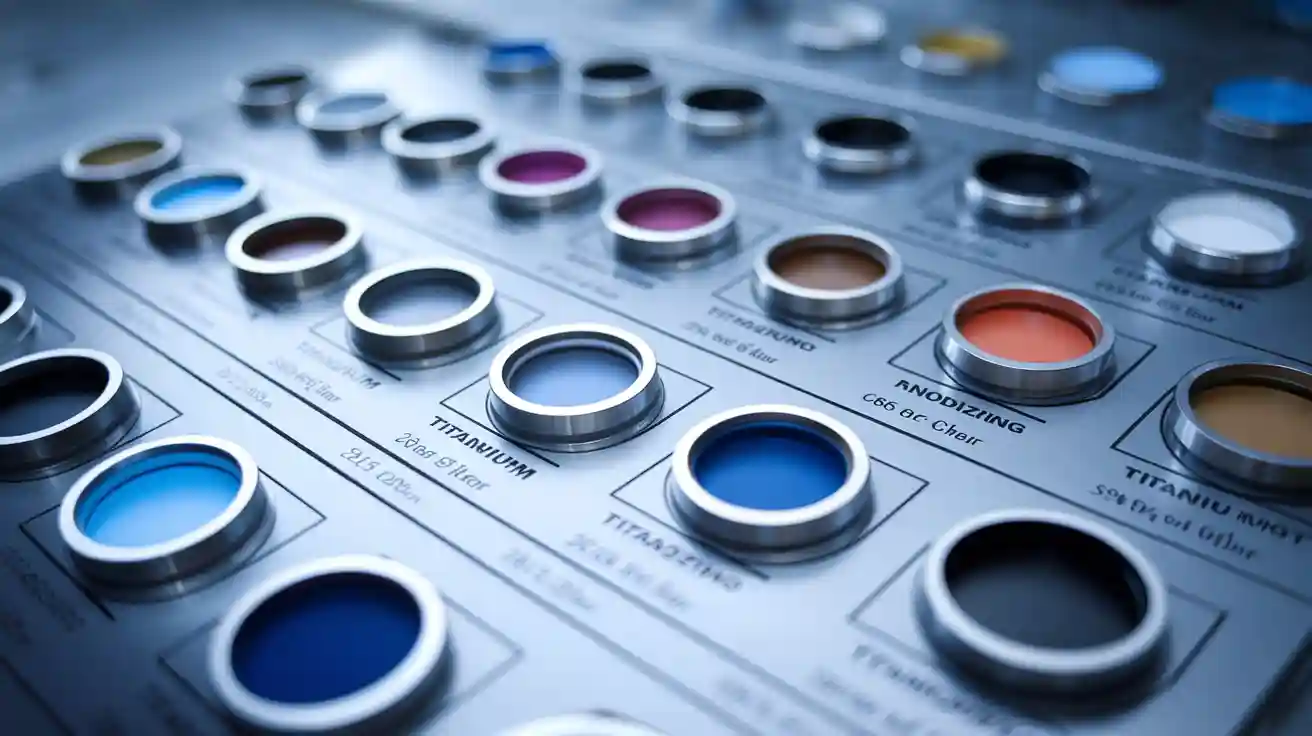
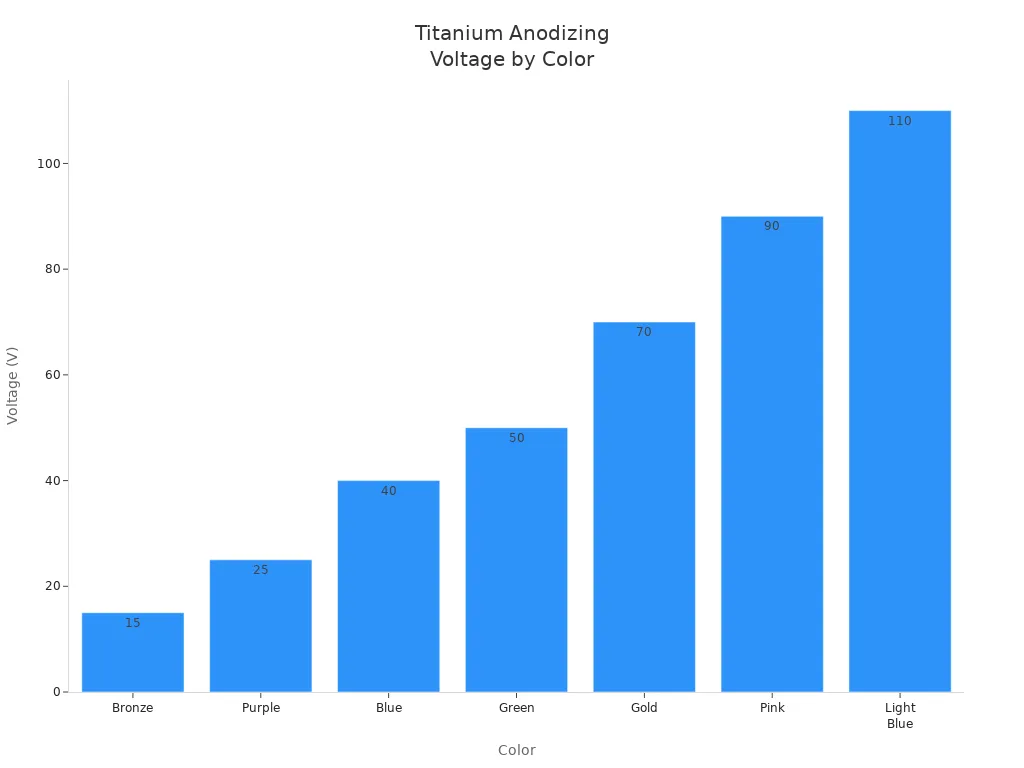
Sesiapa yang mencari kawalan tepat ke atas warna titanium anodized akan mendapati carta warna titanium anodized penting. Anodizing titanium menggunakan voltan DC, biasanya dari 10 hingga 100 volt, untuk mencipta spektrum warna, termasuk gangsa, ungu, biru, emas, magenta dan hijau. Voltan menentukan ketebalan lapisan oksida, yang menetapkan warna. Perubahan voltan yang halus membolehkan beribu-ribu variasi, tetapi beberapa warna seperti merah masih di luar jangkauan. Carta di bawah menawarkan panduan ringkas tentang hubungan antara voltan dan warna untuk anodizing titanium.
Carta Warna Titanium Anodized
Jadual Carta Warna
Carta warna anodisasi titanium membantu pengguna memilih voltan yang betul untuk pilihan warna tertentu. Para saintis dan pengeluar sering merujuk carta ini untuk memadankan tetapan voltan dengan warna yang terhasil. Carta di bawah menunjukkan tetapan voltan biasa dan warna titanium anod yang sepadan. Jadual ini menyediakan panduan praktikal untuk sesiapa sahaja yang bekerja dengan anodisasi warna.
| Voltan (V) | Lorek Warna | Penampilan Tipikal |
|---|---|---|
| 15 | Gangsa | Coklat/Kuning |
| 25 | Ungu | Ungu |
| 40 | BIRU | Deep Blue |
| 50 | Green | Emerald |
| 70 | EMAS | Emas Kaya |
| 90 | Pink | Magenta |
| 110 | Biru muda | Blue Sky |
Cara Menggunakan Carta
Carta warna anodisasi titanium berfungsi sebagai rujukan langkah demi langkah untuk mencapai hasil anodisasi warna yang tepat. Pengguna memilih voltan yang dikehendaki daripada carta untuk menghasilkan warna titanium anod khusus yang mereka inginkan. Kaedah ini paling sesuai untuk warna pepejal dan konsisten.
- Pilihan warna titanium bergantung pada voltan yang digunakan semasa anodizing.
- Anodisasi elektronik membolehkan kawalan tepat lapisan oksida, yang menentukan warna akhir.
- Untuk kesan berbilang nada atau kecerunan, pengguna boleh menggunakan dua voltan berbeza daripada carta mengikut turutan.
- Pembersihan dan penyediaan permukaan yang konsisten membantu memastikan warna yang dipilih kelihatan seperti yang diharapkan.
- Faktor persekitaran seperti suhu dan kepekatan elektrolit boleh menjejaskan hasilnya.
- Menyimpan rekod fotografi dan menggunakan carta warna membantu mengulangi keputusan yang berjaya.
Anodizing bergantung pada pemadanan voltan dengan warna yang dikehendaki. Carta menyediakan titik permulaan yang boleh dipercayai, tetapi pengguna harus sentiasa menguji sekeping sampel terlebih dahulu. Titanium bertindak balas dengan baik kepada voltan terkawal, menjadikannya mungkin untuk mencapai pelbagai pilihan warna. Teknik yang betul dan perhatian terhadap perincian membawa kepada kemasan titanium anodized terbaik.
Bagaimana Warna Titanium Anod Terbentuk
Lapisan Oksida dan Voltan
Titanium berubah warna semasa proses anodisasi kerana lapisan oksida yang terbentuk pada permukaannya. Apabila juruteknik membersihkan titanium dan meletakkannya dalam mandian elektrolit, mereka menyediakan logam untuk anodisasi warna. Menggunakan arus terus menyebabkan oksigen daripada molekul air terikat dengan titanium, mewujudkan lapisan anodized. Ketebalan lapisan ini bergantung kepada voltan yang digunakan semasa anodizing.
Voltan yang lebih tinggi menghasilkan lapisan oksida yang lebih tebal. Lapisan ini bertindak sebagai filem lutsinar. Cahaya melalui filem dan memantulkan titanium di bawahnya. Ketebalan lapisan anodisasi menentukan bagaimana gelombang cahaya mengganggu, yang menghasilkan warna yang berbeza. Contohnya, lapisan nipis menunjukkan warna biru atau ungu, manakala lapisan tebal beralih ke arah emas atau merah jambu. Proses anodisasi membolehkan kawalan tepat ke atas ketebalan oksida, jadi pengguna boleh mengulang keputusan warna dengan pasti.
| Voltan (V) | Warna yang Diperhatikan |
|---|---|
| 5 | EMAS |
| 20 | Ungu |
| 30 | BIRU |
| 60 | Orange |
| 75 | Pink |
| 90 | BIRU |
| 110 | Green |
Mengapa Warna Berubah dengan Voltan
Proses anodisasi menghasilkan lapisan oksida nipis pada titanium. Voltan mengawal ketebalan lapisan ini. Apabila voltan meningkat, lapisan oksida semakin tebal. Perubahan dalam ketebalan ini mengubah cara cahaya berinteraksi dengan permukaan, menghasilkan warna yang berbeza. Setiap tetapan voltan sepadan dengan warna titanium anodized tertentu pada carta warna.
Anodisasi warna tidak menggunakan pewarna atau pigmen. Warna-warna datang daripada gangguan cahaya dalam lapisan oksida. Kajian menunjukkan bahawa indeks biasan dan ketebalan lapisan oksida menetapkan koordinat kromatik, yang bermaksud warna bergantung pada sifat fizikal, bukan bahan kimia tambahan.
Sebaik sahaja titanium beranod mencapai warna tertentu, pengguna tidak boleh membalikkannya kepada warna voltan yang lebih rendah tanpa mengeluarkan lapisan oksida. Mereka hanya boleh menukar warna kepada warna yang sepadan dengan voltan yang lebih tinggi. Untuk kembali kepada warna sebelumnya, mereka mesti menanggalkan lapisan oksida dan mengulangi proses anodisasi.
Peralatan Anodisasi Titanium
Bekalan Kuasa dan Amperage
Titanium anodizing memerlukan bekalan kuasa DC yang boleh dipercayai. Bekalan kuasa mesti membenarkan kawalan voltan yang tepat untuk hasil warna yang konsisten. Kebanyakan juruteknik menggunakan bekalan kuasa DC atas bangku dengan voltan boleh laras dan amperage. Model 3 amp berfungsi lebih baik daripada versi 1 amp, terutamanya untuk kepingan titanium yang lebih besar.
Amperage tidak ditetapkan secara manual; ia melonjak pada permulaan proses anodisasi dan kemudian jatuh apabila lapisan oksida terbentuk. Julat voltan untuk anodisasi titanium biasanya jatuh antara 10 dan 120 volt. Pengguna boleh mendail voltan dalam kenaikan kecil untuk memadankan warna yang dikehendaki.
| Aspek | Butiran |
|---|---|
| Bekalan Kuasa yang Disyorkan | Bekalan kuasa DC atas bangku mampu mengawal voltan yang tepat |
| Model Pilihan | Versi 3 amp diutamakan berbanding 1 amp |
| Julat Amperage | Arus maks biasa sekitar 3 amp |
| Julat Voltan | 10-120 volt untuk spektrum warna penuh |
| Tetapan Amperage | Tidak ditetapkan secara manual; pancang kemudian jatuh semasa proses anodisasi |
| Kawalan Voltan | Pelarasan tepat mungkin; keluaran voltan DC malar |
Persediaan Mandian Elektrolit
Menyediakan mandian anodizing adalah langkah utama dalam proses anodizing titanium. Juruteknik menggunakan bekas keluli tahan karat yang bertindak sebagai katod dan menahan kakisan. Larutan elektrolit selalunya mengandungi asid sulfurik, boraks, atau natrium fosfat pada kepekatan tertentu.
Air ternyahiion membantu mencegah pencemaran dan meningkatkan kualiti titanium teranod. Kawalan suhu adalah penting, jadi sesetengah menggunakan sistem penyejukan atau mandi ais untuk memastikan elektrolit stabil. Bahan kerja titanium bersambung ke anod dan tidak boleh menyentuh dinding mandi. Bekas tidak konduktif, tahan asid melindungi penyelesaian dan pengguna.
- Gunakan tab mandi keluli tahan karat untuk ketahanan.
- Sediakan elektrolit dengan asid sulfurik, boraks, atau natrium fosfat.
- Sentiasa gunakan air ternyahion untuk mengelakkan kekotoran.
- Kawal suhu dengan sistem penyejukan atau mandi ais.
- Sambungkan titanium sebagai anod dan pastikan ia terpencil.
- Pantau voltan dan arus semasa proses anodisasi.
- Gunakan bekas tahan asid dan letakkan tab mandi di atas permukaan yang selamat.
Keselamatan Gear
Keselamatan adalah penting semasa anodisasi titanium. Juruteknik mesti memakai sarung tangan, cermin mata keselamatan, dan kot makmal atau apron untuk melindungi daripada pendedahan bahan kimia. Item ini membantu mengelakkan sentuhan kulit dan mata dengan elektrolit yang menghakis. Piawaian industri membimbing pemilihan peralatan keselamatan dan prosedur untuk proses anodisasi.
| Standard | Kawasan Fokus | Perkaitan dengan Titanium Anodizing |
|---|---|---|
| ASTM B892-14 | Salutan oksida anodik pada titanium | Memastikan ketahanan dan lekatan lapisan oksida |
| AMS 2488C | Spesifikasi bahan aeroangkasa | Menjamin ketahanan kakisan dan kualiti salutan |
| ASTM B600 | Kaedah pembersihan dan penyahkelan | Menyediakan titanium untuk anodisasi |
| ISO 10993 | Biokeserasian peranti perubatan | Mengesahkan keselamatan untuk aplikasi titanium perubatan |
| ASTM F86 | Rawatan permukaan untuk Ti bioperubatan | Meningkatkan integrasi tulang dan mengurangkan risiko penolakan |

Langkah-langkah Penganod Titanium
Persediaan permukaan
Penyediaan permukaan yang betul memastikan warna dan kualiti yang konsisten dalam titanium anodized. Juruteknik bermula dengan menggilap titanium untuk menghilangkan bintik-bintik kasar dan kawasan yang dikeraskan oleh kerja. Langkah ini membantu mencapai aliran arus seragam semasa proses anodisasi titanium. Pembersihan mekanikal menggunakan kertas pasir yang tidak mengeluarkan habuk untuk mengelakkan pencemaran. Ejen pembersih kimia seperti trisodium fosfat atau detergen lembut menghilangkan minyak dan cap jari. Pakar mengesyorkan mengelakkan klorida, yang boleh merosakkan permukaan titanium.
Urutan penyediaan biasa termasuk:
- Bersihkan titanium dengan pembersih alkali.
- Bilas dengan air sehingga tiada sisa yang tinggal.
- Lakukan bilas panas untuk menyejat lembapan.
- Sapukan asid bersih untuk menanggalkan lapisan oksida semula jadi.
- Bilas dengan air sejuk.
- Meneutralkan dengan larutan alkali.
- Bilas lagi dan keringkan sepenuhnya.
Anodisasi segera selepas penyediaan menghalang pengoksidaan semula dan pencemaran.
Proses Anodizing
Proses anodisasi titanium menghasilkan lapisan oksida yang bertanggungjawab untuk warna. Juruteknik menyediakan rendaman elektrolit menggunakan air suling dan trisodium fosfat. Mereka melekatkan bahagian titanium pada terminal positif dan katod pada terminal negatif bekalan kuasa DC. Bahagian titanium direndam dalam larutan elektrolit. Voltan dikenakan mengikut warna yang dikehendaki daripada carta warna titanium anodisasi.
- Sediakan mandian elektrolit.
- Sambungkan elektrod ke titanium dan katod.
- Tenggelamkan bahagian titanium.
- Laraskan voltan supaya sepadan dengan warna sasaran.
- Pantau perubahan warna secara visual.
- Matikan bekalan kuasa sebelum menanggalkan bahagian tersebut.
Sesetengah menggunakan span atau berus yang disambungkan ke katod untuk "melukis" warna ke kawasan tertentu. Anodisasi berbilang peringkat membolehkan kemasan anod kecerunan atau pelbagai warna.
Bilas dan Kemasan
Selepas anodisasi, bilas mengeluarkan sebarang baki elektrolit daripada bahagian titanium teranod. Ejen pembersih lembut seperti detergen pencuci pinggan mangkuk ringan yang dicairkan dalam air suam membantu mengekalkan lapisan oksida. Juruteknik menggunakan kain lembut atau span untuk mengelakkan permukaan tercalar. Bilasan panas terakhir memastikan tiada sisa yang tinggal dan membantu mengeringkan titanium dengan cepat.
Bilas dan pengeringan menyeluruh mengekalkan integriti dan penampilan titanium anodized. Kemasan yang betul memastikan warna titanium anodized yang tahan lama dan bertenaga.
Isu Biasa dalam Penganodan Titanium
Ramai juruteknik menghadapi cabaran apabila cuba mencapai warna titanium anodized yang konsisten. Masalah selalunya termasuk pemasaan yang tidak konsisten semasa proses anodisasi, yang membawa kepada variasi warna. Pembersihan tangki yang tidak betul dan pemeriksaan kimia yang tidak betul boleh menjejaskan pembentukan oksida.
Rak yang tidak stabil atau sentuhan elektrik yang lemah menyebabkan ketebalan oksida tidak sekata. Perbezaan dalam kelompok atau aloi titanium juga mempengaruhi keputusan akhir. Sesetengah warna, seperti biru, amat sukar dipadankan setiap masa. Variasi dalam suhu elektrolit dan pergolakan boleh mengubah hasilnya. Penyediaan permukaan dan geometri bahagian pada titik hubungan rak juga memainkan peranan. Malah pengguna berpengalaman mendapati bahawa beberapa variasi warna tidak dapat dielakkan.
Petua untuk Konsisten
Pakar mengesyorkan beberapa langkah untuk meningkatkan konsistensi dalam anodizing titanium. Juruteknik hendaklah sentiasa membersihkan dan nyahgris bahagian titanium dengan teliti sebelum memulakan. Memastikan bahagian basah di antara setiap peringkat membantu mengelakkan pencemaran. Mengawal ketumpatan arus dan voltan dengan berhati-hati memastikan warna yang diingini.
Pergolakan yang kuat dalam mandian memastikan elektrolit bercampur dan menghalang hasil yang tidak sekata. Rak selamat mengekalkan sentuhan elektrik yang baik. Menanggalkan lapisan anodik dari rak antara penggunaan mengelakkan masalah penebat. Voltan meningkat sedikit selepas mencapai warna pilihan boleh membantu membina lapisan oksida yang lebih konsisten. Pemeriksaan kualiti yang kerap dan bekerja dengan kumpulan titanium seragam juga meningkatkan hasil.
Faktor yang Mempengaruhi Warna
Beberapa faktor mempengaruhi warna akhir bahagian titanium anodized. Faktor yang paling penting ialah voltan yang digunakan semasa proses anodizing. Voltan mengawal ketebalan dan struktur mikro lapisan oksida, yang mencipta pilihan warna yang berbeza. Masa anodisasi mempunyai sedikit kesan pada warna, manakala perubahan voltan menyebabkan perubahan dalam teduhan dan ketepuan.
Jenis asid dalam elektrolit dan persekitaran juga mempengaruhi kepelbagaian warna dan kualiti permukaan. Penyediaan permukaan dan substrat titanium mempengaruhi hasil anodisasi. Voltan yang lebih tinggi boleh menghasilkan warna yang lebih cerah tetapi juga boleh menyebabkan kecacatan seperti retakan mikro. Warna titanium teranod berasal dari gangguan cahaya, bukan pigmen.

Kesimpulan
Penganod titanium memberikan kemasan yang tahan lama dan menarik secara visual dengan mencipta lapisan oksida yang menghasilkan spektrum warna. Kunci untuk mencapai warna tertentu—daripada emas dan biru kepada ungu dan hijau—terletak pada kawalan tepat tetapan voltan semasa proses anodisasi. Kaedah ini meningkatkan penampilan dan rintangan kakisan tanpa menggunakan pewarna atau cat.
Long Hung mengeluarkan pengikat titanium anodized dengan pelbagai warna terang. Dengan menggunakan kawalan voltan yang tepat, kami menghasilkan kemasan tahan lama yang tahan kakisan. Produk kami memenuhi keperluan prestasi dan penampilan. Pilih Long Hung untuk pengikat titanium yang andal dan boleh disesuaikan yang sesuai dalam pelbagai industri.


