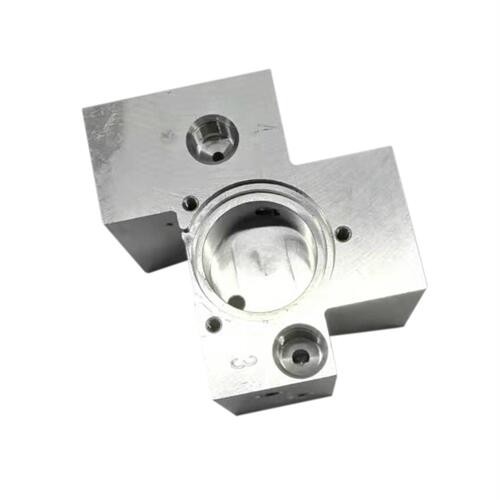
壓鑄工藝
流程步驟
壓鑄過程始於準備鋼模,也稱為模具。工人將金屬加熱至熔化。他們使用高壓鑄機將熔化的金屬以極高的壓力注入模具。這種高壓注入使金屬充滿模具的每個部分,即使是結構複雜的區域也不例外。金屬在模具內迅速冷卻硬化。冷卻後,機器打開模具,將成品零件取出。然後,工人修剪零件上多餘的材料。
高壓壓鑄技術使製造商能夠以極短的周期時間生產零件。這意味著他們可以在短時間內生產大量零件。該工藝支援大規模生產和大批量生產。當企業需要高生產力和高精度時,通常會採用高壓壓鑄技術。壓鑄製程能夠生產出公差嚴格、尺寸精度高的零件。
精確度和重複性
高壓壓鑄製程以其高精度和可重複性而聞名。此工藝採用強度高的鋼模,在生產過程中不會發生形狀改變。這意味著每個零件幾乎都完全相同。製造商可以利用這種方法實現極高的精度和尺寸精度。高壓壓鑄製程也支持大規模生產,因為它能夠製造成千上萬甚至數百萬個相同的零件。
採用高壓鑄製程製造的零件通常具有很高的尺寸精度,這減少了後續機械加工或精加工的需求。該工藝還能幫助企業節省時間和成本。當工程師需要公差要求嚴格的零件時,他們通常會選擇高壓壓鑄製程。
壓鑄與砂型鑄造
壓鑄和砂型鑄造都是製造金屬零件的方法,但工藝不同。壓鑄使用鋼模和高壓來成型熔融金屬。砂型鑄造則使用砂型和較低的壓力。高壓壓鑄可以產生表面更光滑、形狀更精確的零件。砂型鑄造更適合製造大型零件或小批量生產。
下表比較了壓鑄和砂型鑄造的主要特徵:
| 獨特之處 |
壓鑄 |
砂模鑄造 |
| 模具材質 |
鋼模 |
砂色 |
| 壓力 |
高壓力 |
低壓 |
| 表面處理 |
平滑 |
粗暴 |
| 尺寸精度 |
高 |
中度 |
| 生產量 |
大量生產 |
低到中等音量 |
| 週期 |
快速循環時間 |
放慢 |
壓鑄最適合大量生產中小型、形狀複雜的零件。砂型鑄造適用於較大零件或少量零件的生產。高壓壓鑄使製造商能夠生產出尺寸精度高、重複性好的零件。
壓鑄的類型
熱室壓鑄
熱室壓鑄製程使用一種將注射系統置於熔融金屬內部的機器。這種方法最適用於熔點較低的金屬,例如鋅、鎂和鉛。由於機器能夠快速將金屬注入模具,因此該工藝可以實現較短的生產週期。製造商通常選擇熱室壓鑄製程來生產需要高產量的小型零件。他們使用這種方法來製造諸如電子元件、玩具和小型汽車零件等產品。
冷室壓鑄
冷室壓鑄採用不同的製程。其註射系統與熔融金屬分離。工人將熔融金屬倒入腔室,然後機器將其註入模具。這種方法適用於熔點較高的金屬,例如鋁合金和銅合金。冷室壓鑄可生產強度高、表面光潔度好的零件。製造商通常使用這種製程生產大型零件,例如引擎缸體和結構件。
高壓與低壓
壓鑄可分為高壓壓鑄和低壓壓鑄。高壓壓鑄以極高的速度將熔融金屬注入模具中。這種方法製造的零件細節精細,表面光滑,非常適合小尺寸到中尺寸零件的大量生產。
低壓壓鑄利用較低的壓力將熔融金屬注入模具中。該工藝使金屬緩慢填充模具,有助於減少氣泡並提高金屬品質。低壓壓鑄最適合大型零件和需要高強度機械性能的零件。許多製造商使用低壓壓鑄來製造車輪、汽車零件和結構件。低壓壓鑄也能夠更好地控制填充過程。工程師在需要高品質、低缺陷的零件時,通常會選擇低壓壓鑄。
| 類型 |
典型金屬 |
最適合 |
| 熱室壓鑄 |
鋅、鎂、鉛 |
小批量、大批量零件 |
| 冷室壓鑄 |
鋁、銅 |
大型、堅固的零件 |
| 低壓鑄造 |
鋁、鎂 |
大型、高品質的組件 |
鋁壓鑄及材料
常用合金(鋁、鋅)
鋁壓鑄是眾多製造商的首選材料。鋁材兼具強度、重量和耐腐蝕性,使其成為汽車、航空航太和電子產業的理想選擇。 A380 和 A383 等鋁合金具有高強度和優異的表面光潔度,有助於製造符合嚴格行業標準的高品質鑄件。
鋅壓鑄在製造業中也扮演關鍵角色。鋅合金,例如 Zamak 3 和 Zamak 5,能夠製造出壁薄、細節豐富的零件。鋅製零件通常具有高精度和光滑的表面。鋅非常適合用於製造小型組件、連接器和齒輪。鎂壓鑄是製造輕量化零件的另一種選擇。鎂合金具有低密度和良好的機械性能。
材料選擇因素
工程師在選擇壓鑄材料時會考慮多種因素。他們會檢視每種合金的熔點、強度和成本。鋁適用於需要強度高但重量輕的零件。鋅最適合用於需要高精度公差的小型複雜形狀零件。鎂則適用於既輕又堅固的零件。
高品質的模具能夠確保最終零件符合設計要求。模具必須能夠承受反覆使用和高溫。鑄件的表面光潔度取決於合金和模具的品質。工程師也會考慮材料在最終產品中的性能,例如耐腐蝕性、導電性和熱性能。
以下是材料選擇的一些關鍵因素:
- 強度和耐用性
- 體重要求
- 耐腐蝕性能
- 成本和可用性
- 能夠獲得優異的表面光潔度
材料特性
不同的合金具有獨特的性能。鋁合金兼具強度高、重量輕及耐鏽蝕等優點。鋅合金便於鑄造小型精密零件。鎂合金是常用壓鑄金屬中重量最輕的。
下表比較了鋁、鋅和鎂合金的主要性能:
| Property |
鋁合金 |
鋅合金 |
鎂合金 |
| 密度 |
低 |
媒材 |
非常低 |
| 強度 |
高 |
中度 |
中度 |
| 耐腐蝕性能 |
固德 |
固德 |
知道一些 |
| 表面處理 |
優 |
優 |
固德 |
| 價格 |
中度 |
低 |
高 |
製造商會根據零件的具體需求選擇最合適的合金。他們會在成本、性能和外觀之間尋求平衡。合適的材料有助於生產出更耐用、性能更佳的高品質鑄件。
壓鑄應用與設計
常見行業
汽車業利用壓鑄技術製造引擎缸體、變速箱殼體和車輪。電子公司依靠壓鑄技術製造外殼和連接器。航太製造商利用壓鑄技術製造輕量化結構件。家電產業也受惠於壓鑄技術,生產把手、旋鈕和蓋板。醫療器材製造商選擇壓鑄技術來製造精密耐用的組件。
產品實例
壓鑄製程可以生產各種形狀複雜的零件。一些常見的例子包括:
- 汽車引擎缸體和變速箱殼體
- 智慧型手機和筆記型電腦外殼
- 電氣連接器和開關
- 電動工具機身和齒輪
- 自行車零件
- 醫療器材外殼
下表列出了典型的壓鑄應用及其相關產業:
| 產品類別 |
行業 |
| 引擎缸體 |
汽車業 |
| 設備外殼 |
顯示器與電子產品 |
| 齒輪箱 |
電動工具 |
| 幫浦部件 |
工業 |
| 醫療圍欄 |
醫療器械 |
設計與成本考量
工程師在設計壓鑄零件時必須考慮多種因素。他們會選擇符合零件強度和重量要求的材料。簡單的形狀可以降低模具成本並加快生產速度。均勻的壁厚有助於防止缺陷。設計人員會添加拔模斜度,以便於從模具中取出零件。他們也會避免尖角,以延長模具的使用壽命。
壓鑄技術使企業能夠以穩定的品質生產大批量零件。精心的設計選擇有助於最大限度地發揮壓鑄應用的優勢,並保持生產效率。
的優點和缺點
壓鑄的好處
壓鑄製程為製造商帶來許多優勢。該工藝能夠製造出強度高、耐久性強的零件。工程師利用壓鑄技術生產表面光滑的複雜形狀零件。壓鑄製程支援大規模生產,使企業能夠快速製造數千個相同的零件。壓鑄製程具有極佳的尺寸精度,從而減少了後續加工的需求。鋁和鋅壓鑄件具有優異的耐腐蝕性,即使在惡劣環境下也能保持較長的使用壽命。此外,此製程還能製造薄壁零件和精細的細節特徵。許多行業都依賴壓鑄製程的快速性和成本效益。
壓鑄的主要優勢:
- 生產力快
- 質量穩定
- 高強度和耐久性
- 優異的表面光潔度
- 創造複雜形狀的能力
限制和挑戰
壓鑄製程存在一些工程師必須考慮的限制。製造鋼模的初始成本很高。即使是微小的設計變更也可能需要新的模具,從而增加成本。壓鑄最適用於鋁、鋅等有色金屬,不適用於鐵或鋼製零件。由於機器尺寸的限制,壓鑄難以生產大型零件。如果空氣滯留在熔融金屬中,則會產生氣孔,這會影響零件的耐久性。某些零件可能需要額外的精加工來去除尖銳邊緣或改善外觀。
| 挑戰 |
對生產的影響 |
| 模具成本高 |
增加啟動成本 |
| 材料有限 |
限制零件選項 |
| 孔隙率 |
降低耐用性 |
| 尺寸限制 |
限制零件尺寸 |
為什麼選擇龍航作為您的加工商?
龍鴻致力於提供高品質的壓鑄金屬零件,注重合理的價格和穩定的交貨期。我們的製造服務涵蓋模具製造、壓鑄、CNC加工和表面處理。生產嚴格遵循已確認的圖面和技術規範。每個工序都經過嚴格控制,以確保尺寸精度和零件一致性。從報價到交付,我們始終保持清晰的溝通。這種方式確保了可預測的交貨週期、穩定的品質和可靠的客製化壓鑄服務。